¿Qué es un PLC? Guía Completa sobre el Controlador Lógico Programable en la Industria
Por Aaron Ibarra Cepeda · Actualizado: 2026-10-21 | Robologix Automation
Definición de PLC en una frase:
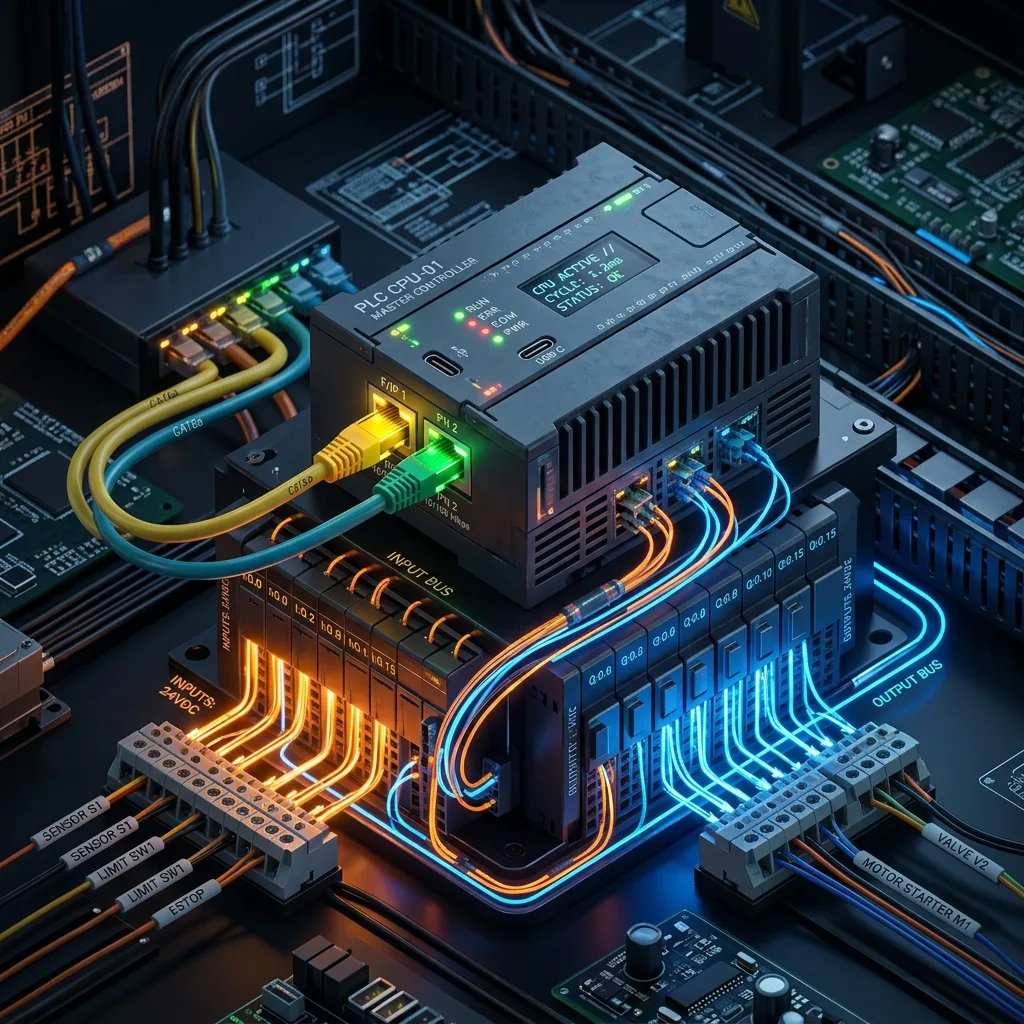
Un Controlador Lógico Programable (PLC) es una computadora industrial reforzada diseñada específicamente para monitorear sensores, ejecutar programas lógicos de decisión y gobernar actuadores y maquinaria en tiempo real bajo condiciones industriales exigentes.
1. PLC Significado y Definición de PLC
El acrónimo PLC proviene del término en inglés Programmable Logic Controller, traducido al español como Controlador Lógico Programable. Se trata del cerebro operativo de casi cualquier línea de manufactura moderna en plantas de Saltillo, Ramos Arizpe y Derramadero.
Antes de la creación del PLC en 1968 por Richard Morley, el control de las fábricas se realizaba mediante tableros repletos de cientos de relés electromecánicos cableados a mano. Cada cambio de modelo en una línea automotriz demandaba días o semanas de trabajo físico. El PLC sustituyó todo ese cableado por lógica de software modificable, permitiendo adaptar procesos en cuestión de minutos.
2. ¿Cuál es la Función Principal de un PLC?
La función primordial de un controlador lógico programable consiste en automatizar secuencias de trabajo sin intervención humana constante, garantizando seguridad, repetibilidad y alta velocidad. Entre sus tareas esenciales destacan:
- Control Secuencial y Lógico: Coordinar el arranque ordenado de bandas transportadoras, prensas, hornos y brazos robóticos.
- Monitoreo de Seguridad de Maquinaria: Procesar paros de emergencia, cortinas de luz y enclavamientos de seguridad en tiempo real.
- Control de Variables Analógicas (Lazos PID): Regular con precisión temperatura, presión, caudal y velocidad de servomotores.
- Comunicación y Reporte: Enviar estados de producción y alarmas a pantallas táctiles HMI y sistemas SCADA de supervisión de planta.
3. Componentes Fundamentales de un Sistema PLC
Todo sistema de control basado en PLC se compone de los siguientes elementos de hardware:
- Unidad Central de Procesamiento (CPU): El microprocesador que ejecuta el código del usuario, gestiona la memoria de programa y variables, y coordina las comunicaciones del bus.
- Módulos de Entradas (Inputs): Interfaz que recibe señales de sensores de campo (24 VDC, 120 VAC o 4–20 mA), aislándolas galvánicamente para proteger la CPU. Consulta nuestra guía de sensores industriales.
- Módulos de Salidas (Outputs): Transmiten órdenes de activación a bobinas de relevador, electroválvulas neumáticas, servodrives y lámparas indicadoras.
- Fuente de Alimentación (Power Supply): Convierte el voltaje de línea (120/220 VAC) a voltajes regulados (24 VDC y 5 VDC) requeridos por la electrónica del controlador.
- Módulos de Red y Comunicación: Puertos Ethernet/IP, PROFINET, Modbus TCP o DeviceNet para enlazar el PLC con islas de válvulas, robots y computadoras de ingeniería.
4. ¿Cómo Funciona un PLC? El Ciclo de Escaneo (Scan Cycle)
A diferencia de una computadora comercial orientada a múltiples tareas en segundo plano, un PLC trabaja en un bucle cerrado continuo y determinista llamado Ciclo de Escaneo, repetido miles de veces por segundo:
- 1. Lectura de Entradas (Input Scan): El PLC lee el estado físico de todos los sensores conectados y copia sus valores a una tabla de memoria interna (Input Image Table).
- 2. Ejecución del Programa (Program Scan): La CPU evalúa las instrucciones del programa de arriba hacia abajo y de izquierda a derecha con base en los datos leídos.
- 3. Actualización de Salidas (Output Scan): La CPU vuelca el resultado de la lógica hacia los módulos de salida para energizar o apagar los actuadores físicos.
- 4. Tareas de Comunicación y Diagnóstico (Housekeeping): El procesador verifica la integridad de la memoria, atiende peticiones de pantallas HMI y diagnostica el estado de la red.
5. Lenguajes de Programación Estándar IEC 61131-3
La norma internacional IEC 61131-3 rige los lenguajes de programación en automatización:
- Diagrama de Escalera (Ladder Diagram - LD): El más extendido en México y Norteamérica. Representa contactos abiertos/cerrados y bobinas, ideal para mantenimiento electromecánico.
- Texto Estructurado (Structured Text - ST): Lenguaje textual de alto nivel (parecido a C o Pascal), perfecto para cálculos matemáticos, fórmulas complejas y manipulación de datos.
- Diagrama de Bloques de Función (Function Block Diagram - FBD): Lenguaje gráfico donde las señales fluyen a través de bloques prediseñados (filtros, temporizadores, reguladores PID).
- Diagrama de Funciones Secuenciales (Sequential Function Chart - SFC): Basado en etapas y transiciones para gobernar procesos secuenciales y celdas robóticas.
6. Ejemplo Sencillo de Aplicación en Planta
Imaginemos el control automático de llenado de un tanque de enfriamiento en una planta automotriz:
Dispositivos de Entrada: Sensor de nivel bajo (I:0/0) y sensor de nivel alto (I:0/1).
Dispositivo de Salida: Bomba de alimentación de agua (O:0/0).
Lógica Ladder: Cuando el sensor detecta nivel bajo, la salida de la bomba se activa y queda autoenclavada (latch) hasta que el sensor de nivel alto se activa, desenergizando la bomba inmediatamente.
7. Comparativa: PLC vs. Relevadores vs. PC Industrial (IPC)
| Criterio | Tablero de Relevadores | PLC Industrial | PC Industrial (IPC) |
|---|---|---|---|
| Flexibilidad | Nula (requiere recablear) | Alta (modificación por software) | Muy Alta |
| Robustez y Vida Útil | Desgaste mecánico de contactos | Excelente (>15 años) | Media a Alta |
| Tiempo de Respuesta | 10–50 ms por inercia mecánica | 1–10 ms (Determinista) | No determinista sin RTOS |
| Mantenimiento | Difícil rastreo de cables | Diagnóstico visual en software | Requiere parches y OS |
Para conocer más a fondo esta comparativa, consulta nuestro artículo: PLC vs. PC Industrial: Diferencias y Cuándo Utilizar Cada Uno.
8. Marcas Comunes de PLC en México y Arquitecturas
En la industria mexicana predominan dos grandes fabricantes líderes:
- Allen-Bradley / Rockwell Automation: Estándar en la industria automotriz norteamericana instalada en Coahuila. Plataformas: Micro800, CompactLogix 5370/5380 y ControlLogix 5580. Consulta nuestra Guía de Familias PLC Allen-Bradley.
- Siemens: Amplia presencia en armadoras europeas y maquinaria empaquetadora. Familias SIMATIC S7-1200 y S7-1500 programadas con TIA Portal. Consulta nuestra Guía de Programación Siemens S7-1200.
- Otras marcas clave: Schneider Electric (Modicon), Omron (NJ/NX) y Mitsubishi Electric (MELSEC).
Revisa también nuestra clasificación exhaustiva: Tipos de PLC: Clasificación, Modulares, Compactos y Ejemplos Industriales.
9. Glosario Rápido de Términos de PLC
- I/O (Entradas/Salidas): Puntos de conexión física hacia el mundo exterior de la máquina.
- Bit: Unidad mínima de información lógica (0 = falso/desenergizado, 1 = verdadero/energizado).
- Tag o Variable: Nombre alfanumérico asignado a una dirección de memoria en controladores modernos.
- Scan Time: Tiempo que tarda la CPU en completar una vuelta de su ciclo de escaneo (típicamente 1 a 20 ms).
- Watchdog Timer: Mecanismo de seguridad de hardware que detiene el controlador si el ciclo de escaneo se traba.
Servicios y Capacitación Robologix Automation
¿Tu planta requiere soporte en línea de producción o deseas profesionalizar a tu equipo técnico?
Preguntas Frecuentes sobre Controladores Lógicos Programables
¿Cuál es el significado de PLC y su definición formal?
PLC significa Programmable Logic Controller. Su definición oficial es una computadora industrial reforzada para gobernar en tiempo real máquinas y procesos electromecánicos en entornos fabriles.
¿Cuál es la función principal de un PLC en la industria?
Su función principal es leer señales de sensores, procesar una lógica programada en software y activar elementos finales de control (motores, cilindros, válvulas) de forma cíclica y segura.
¿Cómo funciona el ciclo de escaneo de un PLC?
Ejecuta cuatro fases consecutivas: 1) lectura de entradas físicas, 2) ejecución secuencial de la lógica programada, 3) escritura de resultados a los módulos de salida física y 4) diagnósticos de comunicación.
¿Dónde puedo aprender programación de PLC práctica en Saltillo?
En Robologix Automation ofrecemos capacitación práctica presencial en Saltillo e in-company en Allen-Bradley Studio 5000 y Siemens TIA Portal con entrega de constancia oficial STPS DC-3. Conoce las fechas en Cursos de PLC en Saltillo.
¿Requiere Servicios Especializados en Programación o Integración de PLC?
En Robologix Automation desarrollamos proyectos de ingeniería de control, integración de PLC Allen-Bradley / Siemens y modernización de líneas en Saltillo y Ramos Arizpe.
Hablar con un Ingeniero de Control